


اخبار صنعت
انواع EDM توضیح داده شده: راهنمای عملی کلاس های ماشین سینک EDM CNC
 2026.08.26
 اخبار صنعت
از ده مدیر اتاق ابزار بپرسید که آنها از کدام دستگاه EDM استفاده می کنند و ده نوع پاسخ مشابه را خواهید شنید: حفاری سینک، سیم یا سوراخ. بخشی که خریداران جدید را گیج می کند سطح کنترل چاپ شده روی دستگاه است - ZNC، PNC یا CNC. اگر کار شما شامل یک حفره قالب کور با یک الکترود شکل است، تصمیم عملی معمولاً سطح کنترل است، نه خانواده فرآیند. این راهنما با انواع فرآیندهای اصلی EDM شروع میشود، سپس سه معماری کنترل EDM سینک را با هم مقایسه میکند و نشان میدهد که کدام یک با بودجه و حجم کاری معمولی مغازه مطابقت دارد.
بررسی اجمالی انواع EDM: حفاری سینک، سیم و سوراخ
ماشینکاری تخلیه الکتریکی مواد را با جرقه های کنترل شده بین دو الکترود حذف می کند. یک سینک EDM شکل یک الکترود از پیش ماشینکاری شده را در قطعه کار در زیر سیال دی الکتریک تشکیل می دهد. سیم EDM مسیری را از طریق یک قطعه کار جامد با استفاده از یک سیم برق دار نازک قطع می کند. حفاری سوراخ EDM از یک الکترود لولهای دوار برای ایجاد سوراخهای عمیق و با قطر کوچک استفاده میکند. میکرو EDM همین اصل را به ویژگی های بسیار کوچک کاهش می دهد. در این میان، سینکر EDM رایجترین انتخاب برای حفرههای قالب است، زیرا میتواند جیبهای کور، دندهها و سطوح بافتی ایجاد کند که سیم نمیتواند به آنها برسد.
| نوع EDM | فرآیند | بهترین برای | الکترود | نتیجه معمولی |
|---|---|---|---|---|
| سینکر EDM | الکترود تشکیل شده یک حفره را فرسایش می دهد | حفره ها، قالب ها، اشکال پیچیده سه بعدی | بلوک گرافیت یا مس | حفره های کور با روکش ظریف یا بافت |
| Wire EDM | سیم متحرک قطعه را قطع می کند | قالب های مهر زنی، ابزار پانچ دقیق | سیم با روکش برنجی یا روی | لبه های تمیز و دقت ابعادی بالا |
| سوراخ سوراخ EDM | الکترود لوله چرخان یک سوراخ عمیق را می سوزاند | سوراخ های خنک کننده، سوراخ های شروع رزوه سیم | الکترود لوله ای برنجی یا مسی | حفاری سریع سوراخ عمیق با سوراخ کمتر |
| Micro EDM | الکترودهای مینیاتوری با انرژی تخلیه کم | قالب های میکرو، نازل ها، قطعات پزشکی | الکترود میکرو میله یا لوله | جزئیات بسیار ظریف و ویژگی های کوچک |
معاوضه ها فقط در مورد شکل نیست. Wire EDM هیچ نیروی جانبی ندارد و لبه های بسیار تمیزی تولید می کند، اما نیاز به یک سوراخ شروع دارد و فقط از طریق ویژگی ها برش می دهد. Sinker EDM زمانی برتری می یابد که یک الکترود بتواند مستقیماً به یک حفره پیچیده برسد. برای مغازه هایی که اولین ماشین خود را ارزیابی می کنند، دستگاه های سینک EDM انعطافپذیرترین نقطه ورودی باقی میماند، زیرا میتوان از یک الکترود برای دستهای از حفرههای یکسان دوباره استفاده کرد.
در EDM سینکر، اصل کار ساده است: یک سر سروو الکترود را نگه می دارد، مخزن دی الکتریک منطقه ماشینکاری را احاطه می کند، و قطعه کار با یک شکاف جرقه کنترل شده بین الکترود و سطح قطعه روی میز قرار می گیرد.
نمای ایزومتریک ساده شده یک سیستم EDM سینکر.
سطوح کنترل EDM سینکر: ZNC، PNC و CNC
هنگامی که شما بر روی Sinker EDM مستقر شوید، سیستم کنترل قابلیت، قیمت و سطح مهارت اپراتور دستگاه را مشخص می کند. سه معماری کنترل در بازار رایج است: ZNC، PNC و CNC. آنها پایه مکانیکی یکسانی دارند اما در میزان خودکار بودن توالی ماشینکاری با هم تفاوت دارند.
ماشین های ZNC: موقعیت یابی دستی با محور Z خودکار
ZNC مخفف کنترل عددی محور Z است. دستگاه عمق جرقه را به طور خودکار کنترل می کند، در حالی که اپراتور X و Y را به صورت دستی قرار می دهد و تنظیم الکترود را مدیریت می کند. این ساده ترین معماری EDM سینک و یک گزینه کاربردی برای اتاق ابزار با ستترهای مجرب و حجم تولید کم است. اگر گردش کار شما دسته های کوچکی است، جمع و جور سینکر ZNC-450 EDM یک چرخه جرقه کنترل شده را بدون سرمایه گذاری کنترل بالا به شما می دهد.
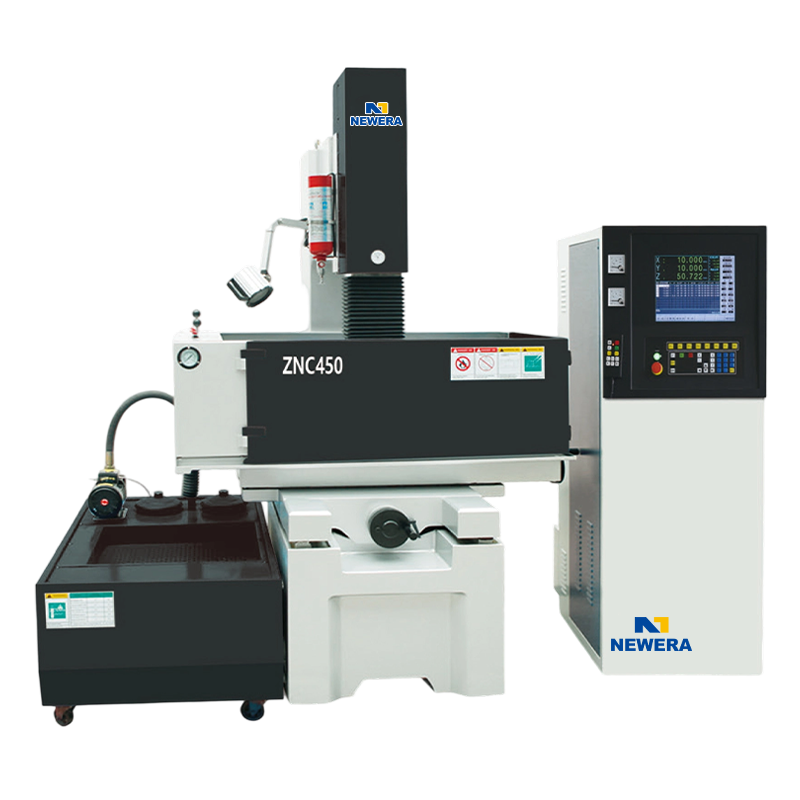 ZNC 450 EDM Die Sinking Machine/Sinker EDM Manufacturers, Company - Nantong New شرکت فناوری Nantong New Era با مسئولیت محدود چین OEM/ODM ZNC 450 EDM Die Sinking Machine/Sinker EDM تولید کنندگان و شرکت، سیستم مه... مشاهده محصول →
ماشین های PNC: موقعیت ها و توالی های برنامه ریزی شده
ماشین های PNC حافظه و موقعیت یابی قابل برنامه ریزی را اضافه می کنند. اپراتور میتواند موقعیتهای الکترود، عمق جرقه و توالیهای فلاشینگ را ذخیره کند، که زمانی که قالب دارای حفرههای متعدد است، زمان نصب را کاهش میدهد. برای مغازه هایی که دسته های بزرگتر یا کارهای تکراری مکرر تولید می کنند، اتوماسیون الف سینک PNC-450 EDM معمولاً از طریق چرخه های منسجم تر و نظارت کمتر، به سرعت بازپرداخت می کند.
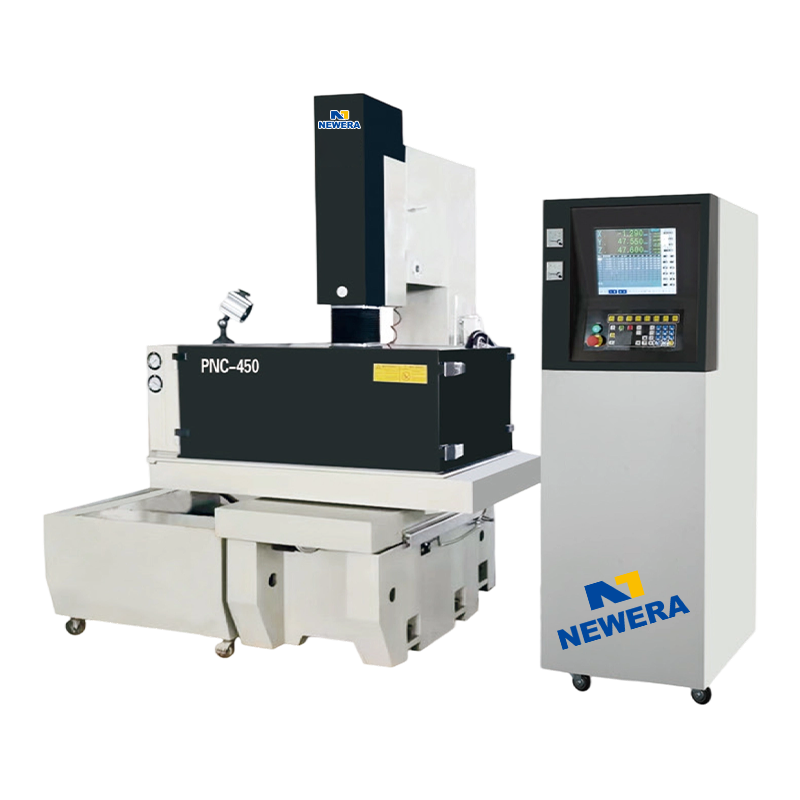 PNC 450 EDM Die Sinking Machine/Sinker EDM Manufacturers, Company - Nantong New شرکت فناوری Nantong New Era با مسئولیت محدود چین OEM/ODM PNC 450 EDM Die Sinking Machine/Sinker EDM تولید کنندگان و شرکت، سیستم مه... مشاهده محصول →
ماشین های CNC: ماشینکاری کامل چند محوره
سینک های سینک EDM مفهوم را با هماهنگی کامل چند محوره پیش می برند. این کنترل میتواند محورهای چرخشی X، Y، Z و اضافی را به حرکت درآورد، به دور الکترود بچرخد تا فلاشینگ را بهبود بخشد، فرسایش مخروطی یا مارپیچ ایجاد کند و از دویدن بدون نظارت با سیستمهای تغییر ابزار پشتیبانی کند. این دسته بندی برای قالب و قالب با دقت بالا است که در آن تکرارپذیری و اجرای طولانی مدت بدون مراقبت قیمت بالاتر را توجیه می کند. ماشینی در این کلاس، مانند سینک CNC-540 EDM ، تلاش راه اندازی را از اپراتور به برنامه CAM منتقل می کند.
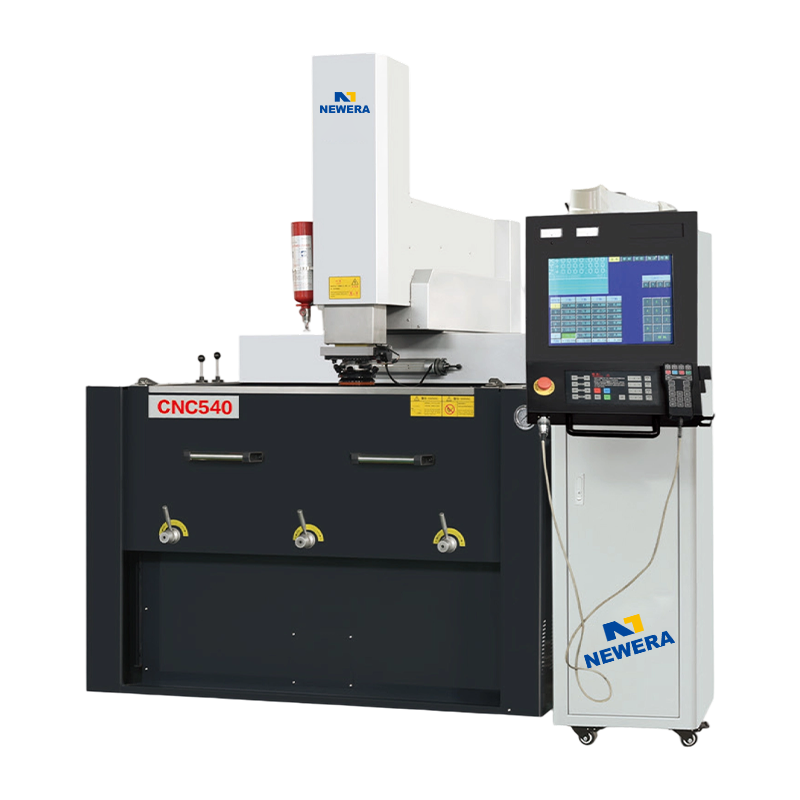 CNC 540 EDM Die Sinking Machine/Sinker EDM Manufacturers, Company - Nantong New شرکت فناوری Nantong New Era با مسئولیت محدود چینی OEM/ODM CNC 540 EDM Die Sinking Machine/Sinker EDM سازنده و شرکتی است که با سختی بالا... مشاهده محصول →
مقایسه نسبی سطوح کنترل ZNC، PNC و CNC. امتیاز قیمت بالاتر به معنای ماشین گرانتر است.
نحوه انتخاب نوع EDM مناسب
هیچ پاسخ جهانی وجود ندارد. تصمیم گیری باید از هندسه قطعه شروع شود و سپس به سمت حجم تولید حرکت کند. در صنعت ماشینکاری، مطمئنترین رویکرد این است که ابتدا خانواده فرآیند را با شکل ویژگی مطابقت دهیم، سپس سطح کنترل را براساس چند ساعت کارکرد ماشین انتخاب کنیم.
- حفره های کور با الکترودهای تشکیل شده به EDM سینکر اشاره می کنند.
- خطوط از طریق برش در فولاد سخت شده به سیم EDM اشاره می کند.
- سوراخهای خنککننده عمیق یا سوراخهای سیمکشی به EDM حفاری سوراخ اشاره میکنند.
- ترکیب زیاد و تکرار مکرر کارها، یک ماشین PNC را جذاب می کند.
- عملکرد شبانه روزی بدون مراقبت جایی است که CNC حق بیمه خود را کسب می کند.
- اپراتورهای کم حجم و بسیار ماهر همچنان می توانند با ZNC به نتایج خوبی دست یابند.
قبل از تصویب بودجه، بررسی کنید سینکر EDM می تواند به طور واقع بینانه اداره کند بنابراین دقت و اندازه مخزن کار را بیش از حد خریداری نکنید.
سوالات متداول در مورد انواع EDM
تفاوت بین EDM و سینکر EDM چیست؟
EDM خانواده فرآیندهای گسترده تر است. Sinker EDM نوع خاصی است که از یک الکترود شکل برای فرسایش یک حفره در قطعه کار استفاده می کند.
سه نوع اصلی EDM چیست؟
سه نوع اصلی عبارتند از سینکر EDM، سیم EDM و سوراخ سوراخ EDM. Micro EDM گاهی اوقات به عنوان دسته چهارم ذکر می شود.
کدام نوع EDM برای ساخت قالب بهتر است؟
Sinker EDM معمولاً بهترین مناسب برای حفرههای قالب است، زیرا میتواند اشکال کور و پیچیدهای را با یک الکترود تشکیل شده ایجاد کند.
ZNC در دستگاه EDM به چه معناست؟
ZNC به این معنی است که محور Z به صورت عددی کنترل می شود در حالی که X و Y به صورت دستی قرار می گیرند. این معماری کنترل سطح ورودی است.
آیا یک دستگاه CNC EDM ارزش هزینه اضافی را دارد؟
برای مغازههایی که قالبهای چند حفرهای یا شیفتهای بدون مراقبت دارند، ماشینهای CNC معمولاً از طریق هزینه کار کمتر و تکرارپذیری بهتر بازپرداخت میکنند.
آیا سیم EDM می تواند یک حفره کور ایجاد کند؟
خیر. سیم EDM فقط قطعه کار را برش می دهد، بنابراین یک حفره کور معمولاً به یک EDM سینک با یک الکترود تشکیل شده نیاز دارد.


اگر به محصولات ما علاقهمند هستید، لطفاً با ما مشورت کنید.
جزئیات تماس
Nantong New Era Technology Co., LTD
- پارک صنعتی پنج ستاره، منطقه چونگ چوان، شهر نانتونگ، استان جیانگ سو، چین
- تلفن:86-19851302688
- ایمیل: [email protected]
محصولات
لینک سریع
اخبار
پایانه همراه
