


اخبار صنعت
صفحه اصلی / اخبار / اخبار صنعت / مراکز ماشینکاری CNC توضیح داده شده: انواع، مشخصات کلیدی و نحوه انتخاب
مراکز ماشینکاری CNC توضیح داده شده: انواع، مشخصات کلیدی و نحوه انتخاب
 2026.09.23
 اخبار صنعت
یک پیمانکار ماشینکاری یک بار برای ما یک پیشنهاد برای 2000 محفظه پمپ با یک نیاز ساده ارائه کرد: تحمل سوراخ 0.008 ± میلی متر، مستند در هر قسمت. آسیاب های دستی مغازه می توانستند در یک روز خوب به این عدد برسند، اما نه شیفت پس از شیفت، و نه با سوابق اندازه گیری مورد نیاز مشتری. سفارش به فروشگاهی رفت که مراکز ماشینکاری CNC را اداره می کرد. سوال مالک پس از آن دقیقاً همان سوالی بود که هر خریدار باید بپرسد: واقعاً به کدام نوع مرکز ماشینکاری نیاز دارم و کدام مشخصات واقعاً تعیین می کند که آیا این مرکز پول درآورد؟
چه چیزی یک مرکز ماشینکاری CNC را تعریف می کند؟
یک مرکز ماشینکاری در کنار یک دستگاه فرز CNC در یک طبقه مغازه قرار دهید و تفاوت قابل مشاهده در تعویض ابزار خودکار (ATC) است. مرکز ماشینکاری CNC یک ماشین ابزار با کنترل عددی کامپیوتری است که برای انجام فرز، سوراخ کردن، سوراخ کردن، ضربه زدن و باز کردن در یک تنظیم طراحی شده است، ابزارها را از یک مجله بیرون می کشد و آنها را بدون دست اپراتور تغییر می دهد. این یک قابلیت، عملیات برش تک ابزاری را به یک فرآیند متوالی تبدیل میکند: دستگاه میتواند با قطعه روبرو شود، سوراخهای آن را سوراخ کند، قطرهای بحرانی را سوراخ کند، و به نخها ضربه بزند - همه در یک چرخه برنامه.
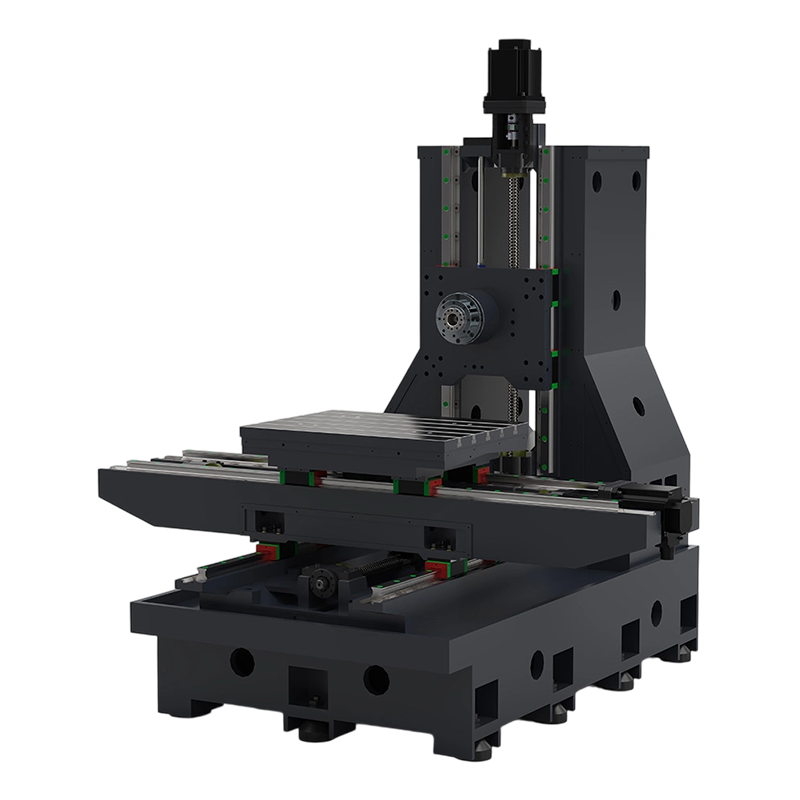
چرا این موضوع از نظر هزینه اهمیت دارد؟ زیرا هر تغییر دستی ابزار منبعی از تغییرات است. ابزار متفاوت در نگهدارنده قرار می گیرد، گشتاور سفت شدن اپراتور متفاوت است و حالت گرم شدن دوک تغییر می کند. یک مرکز ماشینکاری آن متغیرها را حذف می کند، به همین دلیل است که تکرارپذیری، نه سرعت، دلیل واقعی ارتقاء مغازه ها است. شماتیک زیر اجزای اصلی را نشان می دهد که در هر مرکز ماشینکاری ارزیابی خواهید کرد - ستون، سر دوک با درایو آن، میز کار، مجله ابزار، صفحه کنترل و پایه ای که کل ساختار را حمل می کند.
اجزای اصلی یک مرکز ماشینکاری CNC
برای بررسی دقیقتر نحوه هماهنگی سیستم کنترل تغییرات دوک، محورها و ابزار، راهنمای ما به مرکز ماشینکاری CNC چیست و چرا اهمیت دارد حلقه کنترل را مرحله به مرحله توضیح می دهد.
سه پیکربندی اصلی
تقریباً هر مرکز ماشینکاری در بازار به سه خانواده تقسیم می شود. انتخاب بر اساس شکل قطعه کار، تعداد وجه هایی که نیاز به ماشین کاری دارند و اندازه قطعه است.
مراکز ماشینکاری عمودی (VMCs)
VMC دوک را عمود بر جدول نگه می دارد. این پیش فرض برای قطعات مسطح، صفحات قالب، براکت ها و هر قطعه کاری است که ویژگی های مهم آن از بالا قابل دسترسی است. راه اندازی ساده است زیرا میز از سه طرف باز است و سرمایه گذاری اولیه کمترین سرمایه در بین سه خانواده است. برای کارگاهی که قطعات تولیدی معمولی را تا 1000 میلیمتر در سفر X برش میدهد، یک VMC بهترین نسبت توانایی به سرمایه سرمایهگذاری شده را ارائه میدهد. VMC اقتصادی EV850 یک نقطه ورود نماینده برای مغازه هایی است که از فرز دستی فراتر می روند.
 مرکز ماشینکاری عمودی اقتصادی EV850 برای مغازه های تولید این VMC یک نقطه ورود مقرون به صرفه را برای مغازه هایی که از فرز دستی حرکت می کنند، با طراحی که بارگیری جرثقیل، دسترسی تعمیر و نگهداری و عملیات HMI یک کلید را آسان می کند، ارائه می دهد. مشاهده محصول →
مراکز ماشینکاری افقی (HMCs)
دوک را 90 درجه بچرخانید و HMC را دریافت می کنید. جهت افقی اجازه می دهد تا تراشه ها از ابزار و قطعه کار دور شوند که باعث بهبود طول عمر ابزار و پرداخت سطح روی سوراخ های عمیق و قطعات جعبه ای می شود. HMCها همچنین تعویضکنندههای پالت را بهطور طبیعیتر از VMCها میپذیرند، بنابراین آنها بر سلولهای خودکار ماشینکاری محفظههای گیربکس، بدنه دریچهها و محفظههای پمپ در حجمهای متوسط به بالا تسلط دارند. مرکز ماشینکاری افقی HMC80 طرح مشخصه را نشان می دهد: دوک نخ ریسی، ستون، و یک سیستم پالت که می تواند به یک سلول چند پالت گسترش یابد.
 مرکز ماشینکاری افقی HMC80 برای سلولهای پالت اتوماتیک این دستگاه با دوکهای افقی و چیدمان مناسب پالت، مناسب قطعات با سوراخ عمیق و جعبهای است و میتواند به اتوماسیون چند پالت برای حجمهای متوسط به بالا گسترش یابد. مشاهده محصول →
مراکز ماشینکاری دروازه ای
هنگامی که قطعه کار از حدود 1.5 متر در سفر X فراتر رفت، دروازهای کار را به دست میگیرد. دوک بر روی پلی است که توسط دو ستون پشتیبانی می شود، در حالی که قطعه کار روی تخت ثابت می ماند. این قاب بسته استحکام فوقالعادهای را در یک پاکت بزرگ ارائه میکند، به همین دلیل است که دروازهها تجهیزات استاندارد در کارگاههای قالب و قالبهای بزرگ، ماشینکاری سازههای هوافضا و پردازش صفحات سنگین هستند. مرکز ماشینکاری دروازه ای PL2016 یک نمونه معمولی از دروازه های سایز متوسط با 2000 میلی متر مسیر X است.
 مرکز ماشینکاری گنتری PL2016 برای قطعات کار سفت و سخت بزرگ دروازهای با اندازه متوسط با 2000 میلیمتر سفر X، ساخته شده برای قالبهای بزرگ، قالب، هوافضا، و کار با صفحه که در آن سفتی قاب بسته در یک پاکت بزرگ ضروری است. مشاهده محصول →
| معیار | VMC | HMC | دروازه ای |
|---|---|---|---|
| جهت گیری اسپیندل | عمودی | افقی | عمودی |
| بهترین شکل قسمت | قطعات مسطح، ویژگی های دسترسی بالا | قطعات جعبه ای، سوراخ های عمیق، ماشینکاری چند وجهی | صفحات بزرگ، قالب های بزرگ، قطعات ساختاری بلند |
| سفر معمولی X | 600-1380 میلی متر | 630-1000 میلی متر | 2000-2500 میلی متر |
| تخلیه تراشه | متوسط | عالی (به کمک گرانش) | متوسط |
| پتانسیل اتوماسیون | دستی یا پالت | استاندارد پالت | دستی یا مبتنی بر ریل |
| شاخص قیمت نسبی | 1.0 | 1.6-1.9 | 2.2-2.8 |
انتخاب بین این خانواده ها به ندرت درباره این است که کدام یک "بهتر" است. انتخاب بین VMC و HMC به هندسه و اندازه دسته ای بستگی دارد - مقایسه ما از VMC در مقابل HMC قوانین تصمیم گیری را به صورت عملی بیان می کند.
مشخصات کلیدی که عملکرد دنیای واقعی را تعیین می کند
چهار گروه مشخصات تعیین میکنند که آیا یک مرکز ماشینکاری امتیاز خود را به دست میآورد: حرکت محور، عملکرد دوک، ظرفیت ابزار و سیستم کنترل. آنها باید به عنوان یک بسته بررسی شوند، زیرا یک سفر بزرگ با دوک نخ ریسی ضعیف یا یک مجله ابزار کوچک بدون در نظر گرفتن شماره بروشور، مشاغل واقعی را در تنگنا قرار می دهد.
مقادیر سفر محور با مشخصات کاتالوگ مدلهای مرکز ماشینکاری عصر جدید مطابقت دارد.
Axis travel اولین فیلتر است زیرا حداکثر اندازه قطعه را تعیین می کند. به عنوان یک قانون عملی، ماشینی را نخرید که ابعاد بزرگترین قطعه آن بیش از 70 درصد مسافت اسمی است - شما به فضایی برای محل کار، گیرهها و فاصله ابزار نیاز دارید.
| مشخصات | ورود به VMC | HMC | دروازه ای |
|---|---|---|---|
| سفر کاری X/Y/Z | 850 × 560 × 560 میلی متر | 800 × 700 × 700 میلی متر | 2000 × 1600 × 800 میلی متر |
| مخروطی دوک | BT40 | BT40 / BT50 | BT50 |
| محدوده سرعت اسپیندل | 8000-12000 دور در دقیقه | 6000 تا 8000 دور در دقیقه | 4000-6000 دور در دقیقه |
| مجله ابزار capacity | 16-24 ابزار | 24-40 ابزار | 16-24 ابزار |
| کاربرد معمولی | قالب، براکت، بشقاب | محفظه، سیلندر، سلول | قالب های بزرگ، صفحات هوافضا |
سرعت اسپیندل باید با مواد غالب شما مطابقت داشته باشد. اگر عمدتاً فولاد را برش می دهید، یک دوک 8000 دور در دقیقه کافی است و گشتاور بهتری در سرعت کمتر از یک واحد 12000 دور در دقیقه تولید می کند. اگر آلومینیوم را برش دهید، محدوده دور در دقیقه بالاتر ارزش هزینه اضافی را دارد.
تطبیق ماشین با قطعه: مقایسه رادار
صاحبان مغازه ها معمولاً یک ماشین را با شش معیار ارزیابی می کنند: انعطاف پذیری راه اندازی، استحکام، کارایی ردپایی، آمادگی اتوماسیون، قابلیت قطعات بزرگ و کارایی هزینه. سه پیکربندی را ترسیم کنید و مبادلات قابل مشاهده می شوند.
مقایسه کیفی - رتبهبندیها نقاط قوت معمول هر پیکربندی را در برنامههای رایج کارگاه منعکس میکنند.
رادار سازش را صریح می کند. یک VMC منجر به انعطاف پذیری و کارایی هزینه می شود، به همین دلیل است که رایج ترین مرکز ماشینکاری اول باقی می ماند. یک HMC در آمادگی اتوماسیون و کنترل تراشه پیشتاز است - پاسخ درست زمانی که همان خانواده قطعه برای ماه ها کار می کند. زیر بشکهای در استحکام و قابلیت بخش بزرگی پیشرو است، اما جریمه ای را از نظر ردپا و قیمت می پردازد. بعد را انتخاب کنید که اغلب در مشاغل فعلی شما شکست می خورد و بگذارید آن محور تصمیم گیری باشد.
جایی که مراکز ماشینکاری سود خود را به دست می آورند
مراکز ماشینکاری CNC در هر بخش از تولید دقیق استفاده می شود. الگوی رایج این است که هر چه مقدار قطعه کار بالاتر باشد، تاثیر مالی یک خطای اپراتور بزرگتر است - و برای فرآیندهای خودکار و قابل تکرار قویتر است. کاربردهای معمولی عبارتند از:
- قالب و قالب: هستهها، حفرهها و نگهدارندههای الکترود، که اغلب با یک سینک EDM جفت میشوند تا گوشههای داخلی تیز و جزئیات سختشدهای که برشکنندهها نمیتوانند به آنها دسترسی پیدا کنند.
- خودرو: محفظه گیربکس، کالیپرهای ترمز، بند فرمان و بدنه پمپ در سری های متوسط به بالا.
- هوافضا: دندههای ساختاری، دیوارهها و بخشهای یکپارچه با دیواره نازک که در آنها حذف مواد زیاد است و سختی آن حیاتی است.
- پزشکی و الکترونیک: محفظههای ابزار، نمونههای اولیه ایمپلنت، قالبهای اتصال، و سینکهای حرارتی که در آنها تحملها کم و دستهها کوچک هستند.
در قالبفروشیها، یک تقسیم رایج و مؤثر این است که به مرکز ماشینکاری اجازه میدهیم 70 تا 80 درصد از حذف مواد را انجام دهد و از یک CNC EDM برای هندسهای که یک برش گردان نمیتواند تولید کند، استفاده میکند. این ترکیب توضیح میدهد که چرا تولیدکنندگان قالب به جای شرطبندی روی یکی، روی هر دو فناوری سرمایهگذاری میکنند.
هزینه مالکیت: آنچه در طی پنج سال افزایش می یابد
قیمت خرید قابل مشاهده ترین عدد است، اما کوچکترین عدد مفید است. در طول پنج سال، هزینههای داشتن یک مرکز ماشینکاری شامل ابزار و کار، تعمیر و نگهداری، انرژی، زمان برنامهنویسی و هزینه خود فضای کف میشود. ماشینی که دو شیفت کار می کند می تواند قیمت خود را در 18 تا 24 ماه توجیه کند. همان ماشینی که شش ساعت در روز کار می کند ممکن است پنج سال طول بکشد. ظرفیتی را بخرید که واقعاً می توانید بارگیری کنید.
شاخص شاخص برای پاکت های کاری قابل مقایسه - قیمت های واقعی به گزینه ها، سیستم کنترل و پیکربندی بستگی دارد.
قیمت گذاری نسبی بین کلاس ها فقط شروع است. کار و ابزارآلات اغلب 10 تا 20 درصد به قیمت خرید اولین مجموعه کار اضافه می کنند. انرژی و مواد مصرفی خط کوچک تری هستند، اما تعمیر و نگهداری اینطور نیست: یک VMC سایز متوسط به خدمات بازرسی و روغن کاری اسپیندل در یک برنامه ثابت نیاز دارد، و به تعویق انداختن این کار، الگوی خرابی کلاسیک را ایجاد می کند که در آن تلورانس ها تغییر می کنند و ماشین در طول سفارش تولید به جای زمان توقف برنامه ریزی شده از کار می افتد.
نقاط نگهداری که از سرمایه گذاری محافظت می کند
طرح تعمیر و نگهداری که یک مرکز ماشینکاری را دقیق نگه میدارد، پیچیده نیست، اما باید براساس یک تقویم دنبال شود، نه بر اساس برنامه بحران:
- هر جابجایی - غلظت مایع خنک کننده، روانکاری راه و دمای اسپیندل را بررسی کنید. به صدای برش غیرعادی گوش دهید.
- هفتگی - سنسورهای بازو و گیره مجله ابزار را بازرسی کنید. مخروطی دوک را تمیز کنید.
- ماهانه - مقادیر عکس العمل و جبران محور را بررسی کنید. پوشش های راه را برای تراشه ها بررسی کنید.
- فصلی - برای بررسی دایره ای بودن و دقت مورب یک تست توپی را انجام دهید.
- سالانه - تراز کامل هندسی، کالیبراسیون مقیاس، و خدمات سیستم روانکاری.
تعمیر و نگهداری برنامه ریزی شده ارزان ترین بیمه ای است که می توانید خریداری کنید. یک مرکز ماشینکاری که مطابق با چرخه کالیبراسیون خود باشد، تحمل را برای سالها حفظ خواهد کرد. چیزی که نادیده گرفته می شود، مدت ها قبل از اینکه کاملاً شکست بخورد، ابزارهای گران قیمت و دوباره کار می کند.
سوالات متداول در مورد مراکز ماشینکاری CNC
Q1. مرکز ماشینکاری CNC چیست؟
مرکز ماشینکاری CNC یک ماشین ابزار کنترل شده توسط کامپیوتر است که فرزکاری، سوراخ کاری، سوراخ کردن، ضربه زدن و ریمینگ را با تعویض ابزار خودکار انجام می دهد، بنابراین چندین عملیات در یک چرخه برنامه بدون تغییر ابزار دستی انجام می شود.
Q2. تفاوت بین VMC و HMC چیست؟
یک مرکز ماشینکاری عمودی دارای یک دوک عمودی است و برای قطعات مسطح با ویژگی هایی در بالا مناسب است. یک مرکز ماشینکاری افقی دارای یک دوک افقی، تخلیه بهتر تراشه است و برای قطعات جعبه ای و سلول های پالت خودکار انتخاب بهتری است.
Q3. هزینه یک مرکز ماشینکاری CNC چقدر است؟
یک VMC سطح پایه مقرون به صرفه ترین راه است، در حالی که HMC ها تقریباً 1.5 تا 1.9 برابر بیشتر و دروازه های 2.2 تا 2.8 برابر بیشتر برای پاکت های مشابه هزینه دارند. کل هزینه مالکیت پنج ساله نیز شامل ابزار، نگهداری، انرژی و برنامهریزی میشود.
Q4. 3 محور، 4 محور و 5 محور به چه معناست؟
آنها تعداد محورهای کنترل شده را توصیف می کنند. یک ماشین 3 محور X، Y و Z را حرکت می دهد. یک میز 4 محوره یک میز دوار اضافه می کند. یک 5 محوره دو محور چرخشی اضافه می کند تا ابزار بتواند تقریباً از هر زاویه ای در یک تنظیم به قطعه نزدیک شود.
Q5. آیا یک مرکز ماشینکاری می تواند جایگزین دستگاه فرز CNC شود؟
در اکثر کارهای تولیدی، بله، زیرا مرکز ماشینکاری تعویض خودکار ابزار، زمان چرخه سریعتر و سازگاری بهتر را اضافه می کند. استثنا قطعات بسیار بزرگ و طویل است که نیاز به پوشش گسترده یک ماشین فرز یا دروازهای اختصاصی دارند.
Q6. مرکز ماشینکاری دروازه ای برای چه مواردی استفاده می شود؟
دروازه ای machining centers are used for large workpieces such as big mold bases, aerospace structural plates, and oversized brackets where X travel exceeds about 1.5 m and the workpiece stays stationary under a moving bridge.


اگر به محصولات ما علاقهمند هستید، لطفاً با ما مشورت کنید.
جزئیات تماس
Nantong New Era Technology Co., LTD
- پارک صنعتی پنج ستاره، منطقه چونگ چوان، شهر نانتونگ، استان جیانگ سو، چین
- تلفن:86-19851302688
- ایمیل: [email protected]
محصولات
لینک سریع
اخبار
پایانه همراه
