


اخبار صنعت
راهنمای انتخاب دستگاه سینک سینک EDM
 2026.07.23
 اخبار صنعت
راهنمای انتخاب
a چیست دستگاه سینکر EDM
A سینکر EDM ماشین با پایین آوردن یک الکترود تشکیلشده در ماده، قطعه کار را شکل میدهد در حالی که یک سری جرقههای الکتریکی سریع سطح را فرسایش میدهند تا با هندسه الکترود مطابقت داشته باشد. این فرآیند، که عموماً فروکش قالب EDM نامیده می شود، مواد را از طریق فرسایش جرقه کنترل شده به جای نیروی برش حذف می کند، به همین دلیل است که سختی تأثیر کمی بر نحوه عملکرد دستگاه EDM Die Sinking دارد. الکترود و قطعه کار در سیال دی الکتریک غوطه ور می شوند و هر جرقه مقدار کمی از مواد را حذف می کند تا زمانی که حفره تمام شده شکل الکترود را منعکس کند.
دستگاه Die sinker که گاهی اوقات دستگاه ram EDM نامیده می شود، ابزار استانداردی برای تولید حفره های قالب، قالب های قالب و سایر هندسه های پیچیده داخلی است که دسترسی به آنها با ابزار برش دوار دشوار یا غیرممکن است. یک سینک CNC مدرن EDM سیکلهای کنترل محور قابل برنامهریزی و چرخه مداری را در بالای این فرآیند اصلی اضافه میکند، به همین دلیل است که اکثر خریدهای فعلی دستگاه EDM به جای واحدهایی که به صورت دستی کار میکنند، مبتنی بر CNC هستند.
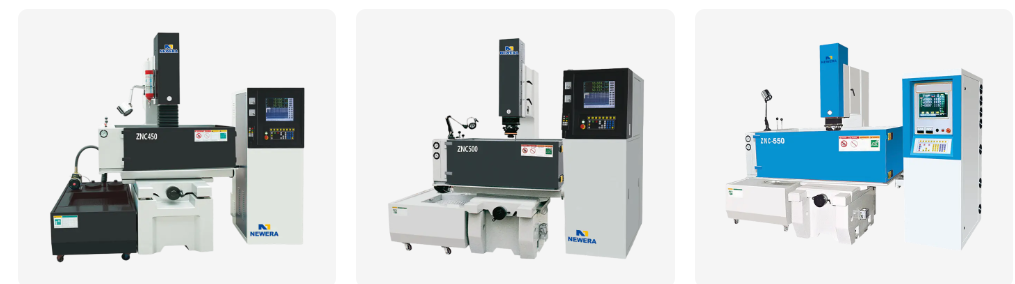
چگونه EDM Die Sinking کار می کند
چرخه فرسایش جرقه
حذف مواد از طریق هزاران تخلیه الکتریکی منفرد در هر ثانیه اتفاق میافتد که هر یک مقدار میکروسکوپی ماده را از الکترود و قطعه کار تبخیر میکند. از آنجایی که الکترود نیز در طول این چرخه فرسوده میشود، مواد الکترود و تنظیمات تخلیه با هم انتخاب میشوند تا سرعت حذف را نسبت به مقدار شکل الکترود که برای یک پاس نهایی باید حفظ شود، متعادل میکند.
نقش سیال دی الکتریک
سیال دی الکتریک، معمولاً یک روغن تخصصی، شکاف بین الکترود و قطعه کار را پر می کند، شکاف را تا زمانی که ولتاژ کافی برای ایجاد جرقه ایجاد شود عایق می کند، سپس زباله های فرسایش یافته را پاک می کند. گردش مداوم و فیلتراسیون سیال مانع از تداخل آن زباله با تخلیه های بعدی می شود، که بخشی از این است که چرا طراحی مخزن و ظرفیت فیلتراسیون به اندازه خود ژنراتور اهمیت دارد.
موادی که معمولاً با سینکر EDM ماشینکاری می شوند
از آنجایی که EDM مواد را به جای مکانیکی به صورت الکتریکی حذف می کند، هر ماده رسانای الکتریکی را می توان بدون توجه به سختی یا چقرمگی ماشین کاری کرد. جدول زیر موادی را که اغلب با یک دستگاه EDM جفت می شوند، نشان می دهد.
| مواد | محدوده سختی معمولی | ماشینکاری با Sinker EDM | استفاده متداول |
|---|---|---|---|
| فولاد ابزار سخت شده | حداکثر 60 تا 65 HRC | تحت تأثیر سختی نیست زیرا حذف حرارتی و الکتریکی است | حفره های قالب تزریقی |
| آلیاژ تیتانیوم | سختی متوسط، چقرمگی بالا | با وجود چقرمگی که ابزارهای برش را به چالش می کشد، قابل ماشینکاری است | قطعات هوافضا و پزشکی |
| کاربید تنگستن | سختی بسیار بالا | قابل ماشینکاری از طریق فرسایش جرقه که در آن سنگ زنی به تنهایی کند است | درج ابزار برش و قطعات سایش |
| سرامیک رسانا | سختی بالا، شکننده | در صورت رسانایی الکتریکی قابل ماشین کاری | قطعات تخصصی مقاوم در برابر سایش |
| فولاد ضد زنگ | سختی متوسط تا زیاد | ماشینکاری عمومی خوب | ابزار پزشکی و مواد غذایی |
استفاده از مواد الکترود در دستگاه Die Sinker
انتخاب مواد الکترود بر میزان سایش، پرداخت قابل دستیابی و نحوه انتقال جزئیات دقیق به داخل حفره تأثیر می گذارد. نمودار زیر یک الگوی استفاده عمومی را در مواد الکترود معمولی در دستگاه EDM دای سینک نشان می دهد.
Sinker EDM در مقایسه با سیم EDM و فرز CNC
Sinker EDM یکی از چندین روش برای تولید یک حفره یا ویژگی دقیق است و مقایسه آن با سیم EDM و فرز CNC کمک می کند تا مشخص شود که دستگاه EDM Die Sinking کجا بهترین جا را دارد. نمودار رادار زیر پنج ویژگی عملی را در هر سه روش ترسیم می کند.
- سینکر EDM
- سیم EDM
- فرز CNC
نرخ حذف مواد با تنظیم جریان تخلیه
افزایش جریان تخلیه در یک دستگاه EDM سرعت حذف مواد را افزایش میدهد، اما باعث تغییر سطح و سایش الکترود نیز میشود، به همین دلیل است که پاسهای خشن و تکمیل معمولاً در تنظیمات مختلف اجرا میشوند. نمودار خطی زیر یک رابطه کلی بین جریان تخلیه و نرخ حذف نسبی را نشان می دهد.
پایان معمولی سطح توسط مرحله ماشینکاری
روکش سطح در دستگاه EDM Die Sinking با حرکت فرآیند از زبر به سمت پاس های تکمیلی به تدریج ریزتر بهبود می یابد. نمودار زیر یک مقدار کلی Ra را که بر حسب میکرومتر اندازهگیری میشود، مرتبط با هر مرحله نشان میدهد.
مرجع کلاس ماشین و مشخصات
تطبیق اندازه مخزن کار و ظرفیت وزن الکترود با بزرگترین بلوک یا حفره قالب در تولید، از پی بردن به اندازه کم دستگاه در اواسط پروژه جلوگیری می کند. جدول زیر کلاسهای معمول دستگاه سینک سینک EDM را بر اساس محدوده مشخصات عمومی گروهبندی میکند.
| کلاس ماشین | اندازه مخزن کار | حداکثر وزن الکترود | دقت موقعیت یابی |
|---|---|---|---|
| کوچک | 400 × 300 × 250 میلی متر | تا 50 کیلوگرم | مثبت یا منفی 0.005 میلی متر |
| متوسط | 650 × 450 × 350 میلی متر | تا 150 کیلوگرم | مثبت یا منفی 0.005 میلی متر |
| بزرگ | 1000 × 700 × 500 میلی متر | تا 500 کیلوگرم | مثبت یا منفی 0.008 میلی متر |
| فوق العاده بزرگ | 1500 x 1000 x 700 میلی متر | تا 1000 کیلوگرم | مثبت یا منفی 0.01 میلی متر |
گردش کار تولید EDM معمولی Die Sinking
یک حفره تمام شده تولید شده بر روی یک سینک سینک EDM عموماً بدون توجه به پیچیدگی قطعه از همان توالی گسترده عبور می کند. مراحل زیر آن جریان کلی را تشریح می کند.
- 1 طراحی و ساخت الکترود
- 2 راه اندازی و تراز قطعه کار
- 3 روفرینگ پاس
- 4 پاس نیمه تمام
- 5 Finish Pass
- 6 نظافت و بازرسی
جایی که از ماشین های Sinker EDM استفاده می شود
دقت و استقلال سختی کار دستگاه EDM Die Sinking آن را به یک انتخاب استاندارد در چندین تنظیمات تولید تبدیل کرده است.
-
حفره های قالب و قالب
قالب تزریق و ابزار دایکاست که در آن هندسه حفره داخلی با ابزار برش دوار قابل دستیابی نیست.
-
اجزای هوافضا
سوراخ های خنک کننده و ویژگی های پیچیده در قطعات تیتانیوم و سوپر آلیاژی که برش معمولی دشوار است.
-
قالب های تجهیزات پزشکی
حفره هایی با جزئیات ریز که نیاز به یک روکش صاف و سازگاری ابعادی محکم در طول دوره های تولید طولانی دارند.
-
ابزار سخت شده و پانچ
قطعات را سوراخ کنید و قالب را بعد از سخت شدن ماشین کاری کنید، زیرا فرسایش جرقه تحت تأثیر حالت سخت شدن مواد قرار نمی گیرد.
انتخاب سازنده دستگاه EDM Die Sinking
کار با یک تامین کننده دستگاه EDM سینک سینک اختصاصی به جای یک فروشنده ماشین ابزار عمومی معمولاً زمانی منطقی است که یک فروشگاه به نرم افزار کنترل خاص، اندازه مخزن یا ویژگی های اتوماسیون نیاز داشته باشد. چند نقطه بازرسی عملی به محدود کردن جستجو در میان گزینههای یک ماشین EDM سینکر OEM کمک میکند.
- تأیید کنید که سیستم کنترل از الگوهای حرکت الکترود و چرخه های مداری که برنامه ابزارسازی به آن نیاز دارد پشتیبانی می کند.
- اندازه مخزن کار و ظرفیت وزن الکترود را در برابر بزرگترین بلوک قالب یا حفره مورد انتظار در تولید بررسی کنید.
- پاسخ سروو و عملکرد کنترل شکاف را بررسی کنید، زیرا این بر میزان ثابت نگه داشتن شکاف جرقه در طول یک پاس پایان طولانی تأثیر می گذارد.
- در مورد نوع ژنراتور و نحوه تنظیم انرژی تخلیه بین پاس های خشن و تکمیل بپرسید.
- به ظرفیت فیلتراسیون و گردش سیال دی الکتریک نگاه کنید، زیرا تمیزی سیال بر کیفیت پایان و سایش الکترود تأثیر می گذارد.
تعدادی از خریداران به دلیل تمرکز توسعه نرمافزار کنترل، طراحی ژنراتور و قابلیت ساخت مکانیکی در یک منطقه عرضه، به دنبال افزایش حجم یا نیازهای سفارشیسازی، تولیدکننده ماشینهای EDM در چین هستند. همچنین در اینجاست که یک دستگاه دایک سینک خودکار EDM، ساخته شده با تغییر خودکار الکترود و ویژگیهای چرخه بدون مراقبت، در کنار طرحهای استاندارد مخزن دستی، راحتترین منبع را دارد.
پیشینه تولید
Nantong New Era Technology Co.، LTD بیش از 20 سال است که بر توسعه، طراحی و تولید ماشینهای کنترل عددی و ماشینآلات CNC تمرکز کرده است که توسط تیمی توسعهدهنده، تولید و فروش فناوری پشتیبانی میشود.
- تجربه کنید 20 سال
- مدل کسب و کار توسعه ماشین آلات OEM و ODM EDM
- قابلیت اصلی طراحی و تولید ماشین ابزار CNC
- تسهیلات مرکز تولید و نصب
این تیم که بهعنوان تولیدکننده ماشینهای OEM EDM و شرکت ماشینهای سینکر ODM EDM کار میکند، با مشتریان کار میکند تا پیکربندی دستگاه، مانند اندازه مخزن، تنظیمات ژنراتور و نرمافزار کنترل را با قطعات در حال تولید مطابقت دهد، و از پیشرفتهای جاری در این زمینه استفاده میکند تا طراحی ماشین را در طول زمان اصلاح کند.
قبل از خرید دستگاه دای سینکر چه نکاتی را باید بررسی کرد
- قبل از اینکه سفارش کامل را انجام دهید، یک آزمایش حفره نمونه بر روی یک ماده نماینده بخواهید.
- بررسی کنید که نرم افزار کنترل از کتابخانه الکترود و الگوهای مداری که برنامه های ابزارسازی شما قبلاً استفاده می کردند پشتیبانی می کند.
- حرکت محور و اندازه مخزن را در برابر بزرگترین بلوک قالب مورد انتظار خود، نه فقط اندازه متوسط قطعه، تأیید کنید.
- بررسی کنید که چگونه می توان مواد مصرفی مانند فیلترها و نگهدارنده های الکترود را برای عملیات مداوم تهیه کرد.
- در مورد پشتیبانی آموزشی و راه اندازی سیستم کنترل بحث کنید تا برنامه های جدید بدون منحنی یادگیری طولانی ساخته شوند.
سوالات متداول
-
Q1. دستگاه سینک EDM چیست؟
دستگاه سینکر EDM که به آن دستگاه دای سینک یا دستگاه رم EDM نیز گفته می شود، با پایین آوردن یک الکترود تشکیل شده در ماده، قطعه کار را شکل می دهد در حالی که جرقه های الکتریکی مکرر سطح را فرسایش می دهد تا با شکل الکترود مطابقت داشته باشد.
-
Q2. چگونه EDM die sinking کار می کند
یک الکترود شکل دار و قطعه کار در سیال دی الکتریک غوطه ور می شوند و یک سری تخلیه الکتریکی سریع بین این دو باعث فرسایش مواد از قطعه کار در الگوی الکترود می شود.
-
Q3. دای سینک EDM چیست؟
Die sinking EDM نام فرآیند کلی برای استفاده از دستگاه EDM سینکر برای تشکیل حفره ها، مانند قالب و قالب، از طریق فرسایش جرقه کنترل شده به جای ابزارهای برش است.
-
Q4. ram EDM چیست؟
Ram EDM نام رایج دیگری برای سینک EDM است که به رمی اشاره دارد که الکترود را به سمت پایین به داخل قطعه کار در طول چرخه ماشینکاری هدایت می کند.
-
Q5. چه موادی می تواند EDM را ماشین کند
EDM روی هر ماده رسانای الکتریکی کار می کند که اکثر فولادهای ابزار، فولاد ضد زنگ، آلیاژهای تیتانیوم، کاربید تنگستن و سرامیک های رسانای مختلف را پوشش می دهد.
-
Q6. آیا می توان فولاد سخت شده با دستگاه EDM
بله، از آنجایی که حذف مواد از طریق تخلیه الکتریکی به جای نیروی برشی اتفاق میافتد، سختی تأثیر کمی بر نحوه انجام فرآیند دارد.
-
Q7. آیا می توان تیتانیوم دستگاه EDM
بله، آلیاژهای تیتانیوم معمولاً با EDM ماشینکاری می شوند، به ویژه برای قطعات هوافضا و پزشکی که چقرمگی آنها برش معمولی را دشوارتر می کند.
-
Q8. آیا EDM می تواند کاربید را برش دهد
بله، کاربید تنگستن یک کاربرد رایج EDM است، به ویژه برای برش قطعات ابزار و قطعات سایش که در آن سنگ زنی به تنهایی کند و دشوار است.
-
Q9. ماشینکاری EDM چقدر دقیق است
دقت موقعیت یابی در یک ماشین EDM سینکر به خوبی نگهداری شده معمولاً در محدوده مثبت یا منفی 0.005 میلی متر قرار می گیرد، اگرچه رقم دقیق به کلاس ماشین و تنظیمات فرآیند بستگی دارد.
-
Q10. EDM به چه سطحی میتواند دست یابد؟
پرداخت سطح به مرحله ماشینکاری بستگی دارد، با عبورهای ناهموار بافت درشت تری را به جا می گذارند و پاس های تکمیلی قادر به رسیدن به سطح ریز و نزدیک به سطح آینه هستند.


اگر به محصولات ما علاقهمند هستید، لطفاً با ما مشورت کنید.
جزئیات تماس
Nantong New Era Technology Co., LTD
- پارک صنعتی پنج ستاره، منطقه چونگ چوان، شهر نانتونگ، استان جیانگ سو، چین
- تلفن:86-19851302688
- ایمیل: [email protected]
محصولات
لینک سریع
اخبار
پایانه همراه
